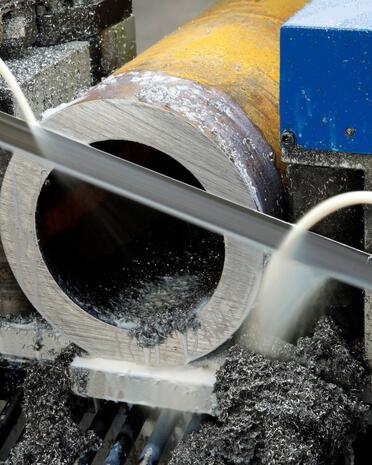
Pourquoi les lames de scie à ruban métal cassent-elles ? Problèmes courants
6
Article complet
La vitesse d'une lame de scie à ruban pour métal se règle selon le matériau : coupez l'acier de construction à environ 50–100 m/min, l'inox à 30–40 m/min, et l'aluminium, le cuivre ou le laiton aussi vite que votre scie le permet. Ci-dessous : tableau des vitesses de coupe, calcul, scies courantes et contrôle par les copeaux.
La vitesse de la lame s'exprime en mètres par minute (m/min). Les lames pour métal défilent beaucoup plus lentement que les lames pour bois : la dent doit avoir le temps de mordre dans le matériau et d'enlever un copeau. Pour le métal, nous vendons des lames bimétal, et les valeurs de cet article valent pour ces lames de scie à ruban métal.
50–100 m/min
Acier de construction
Acier courant S235 (St 37), profilés, tubes et barres pleines. Plus la section est grande, plus la vitesse doit être basse.
30–40 m/min
Inox
L'inox et les aciers durs demandent une vitesse de lame basse, une avance régulière et un refroidissement.
au maximum
Alu, cuivre, laiton
Les métaux tendres supportent la vitesse la plus élevée que permet votre scie.
La règle : coupez un matériau tendre plus vite, un matériau dur plus lentement, et une grosse section un peu plus lentement qu'une section fine. Pour savoir si la vitesse est bonne, le plus sûr est de regarder les copeaux.

Tableau
Les valeurs s'appliquent à une lame bimétal et à une section d'environ 100 mm. Un matériau fin supporte une vitesse environ 10–15 % plus élevée, une section de 200 mm ou plus une vitesse environ 10–15 % plus basse.
Pour l'aluminium, le cuivre et le laiton, les fabricants de lames indiquent jusqu'à plusieurs centaines de m/min. Mais les scies à ruban métal courantes plafonnent à 80–144 m/min : réglez donc votre scie sur sa vitesse maximale.
La vitesse d'un acier précis, selon son numéro de matériau, figure dans le tableau détaillé à la fin de l'article.
Votre scie
Sur une scie, la vitesse se règle généralement de l'une de ces trois façons :
| Scie | Vitesse de lame | Lames |
|---|---|---|
| Parkside PMB 1100 B2 | 0–144 m/min (variable) | lames pour cette scie |
| Scheppach MBS 1100 | 42–144 m/min (variable) | lames pour cette scie |
| Femi ABS NG120 / NG160 | 35–80 m/min (variable) | NG120, NG160 |
| Bomar Ergonomic 320.250 DG | 40 / 80 m/min (2 vitesses, avec variateur 20–120 m/min) | lames pour cette scie |
| Pilous ARG 220 | 40 / 80 m/min (2 vitesses, avec variateur 15–90 m/min) | lames pour cette scie |
| Pilous ARG 235 / ARG 260 | 35 / 70 m/min (2 vitesses, avec variateur 15–90 m/min) | 235, 260 |
| Holzmann BS128HDR (400 V) | 23 / 33 / 56 m/min (3 vitesses) | lames pour cette scie |
D'après les notices et les sites des fabricants. Les versions plus anciennes d'une même scie peuvent avoir d'autres vitesses : vérifiez dans la notice ou sur la plaque signalétique de la machine.
Si la notice n'indique pas la vitesse, calculez-la à partir du diamètre du volant et du nombre de tours qu'il fait en une minute :
Il est encore plus simple de mesurer la vitesse. Avec un chronomètre, mesurez le temps que met la soudure de la lame pour passer dix fois devant le même point. Multipliez la longueur de la lame en mètres par dix, divisez par le temps en secondes et multipliez le résultat par 60.
Certaines scies indiquent la vitesse en mètres par seconde : 1 m/s = 60 m/min, donc 2,4 m/s = 144 m/min. Pendant la mesure, laissez les carters en place et gardez les mains loin de la lame.
Contrôle
Pendant la coupe, regardez les copeaux. Ils indiquent si la vitesse de la lame et l'avance sont bien accordées :
Vitesse trop élevée
Vitesse trop faible
D'autres causes de dents arrachées et de lames cassées sont expliquées dans l'article Pourquoi les lames de scie à ruban pour métal cassent-elles ?
Lame neuve
Une lame neuve a des pointes de dents très acérées. Pendant les 15–20 premières minutes, coupez un matériau plein et tendre avec environ la moitié de l'avance habituelle et une vitesse un peu inférieure à la normale, environ 70–80 %. Les copeaux doivent être fins. Augmentez ensuite progressivement la vitesse et l'avance. Tous les détails dans l'article Rodage de la lame de scie à ruban pour métal.
Votre scie n'a pas de refroidissement ? Refroidissez la lame à la main avec de l'émulsion, de l'huile ou au moins de l'eau. Pour en savoir plus, lisez l'article Refroidissement de la lame de scie à ruban pour métal.
| Série | Usage |
|---|---|
| EPIC GP | acier de construction courant, barres pleines et profilés |
| SBX | profilés creux et ouverts, coupe en paquets ; denture résistante aux chocs |
| SiClone | inox et aciers à outils, pièces pleines ou à paroi épaisse |
| XP | aciers durs et tenaces, aciers à outils et inox, fonte |
Le pas de denture se choisit selon la section, voir Comment choisir une lame de scie à ruban pour métaux.
30–40 m/min, avec refroidissement et une avance régulière. Sur une scie à deux vitesses, choisissez la plus basse.
Vous ne pouvez pas changer la vitesse, mais vous pouvez ajuster la coupe avec l'avance et le pas de denture. Sur les matériaux durs, réduisez l'avance et refroidissez. Vous saurez que c'est bon grâce aux copeaux.
Calculez-la à partir du diamètre et de la vitesse de rotation du volant, ou chronométrez le passage de la soudure. La méthode est expliquée plus haut dans l'article.
Dimensions 1140 × 13 × 0,65 mm ; pour les profilés courants et les matériaux plus fins, le plus souvent un pas de 10/14 TPI. Vous trouverez tout sur les lames pour cette scie dans l'article Scie à ruban métal PARKSIDE de Lidl.
En détail
Lame bimétal, section d'environ 100 mm. Cherchez par désignation DIN ou par numéro de matériau (W.Nr.).
| Groupe | Matériau | N° de matériau | m/min |
|---|---|---|---|
| Aciers de construction | St 37-2 (S235JR) | 1.0037 | 80–100 |
| St 50-2 (E295) | 1.0050 | 60–85 | |
| St 60-2 (E335) | 1.0060 | 50–70 | |
| Aciers de cémentation | C 10 | 1.0301 | 80–100 |
| 14 NiCr 14 | 1.5752 | 40–55 | |
| 21 NiCrMo 2 | 1.6523 | 50–60 | |
| 16 MnCr 5 | 1.7131 | 40–60 | |
| Aciers de décolletage | 9 S 20 | 1.0711 | 80–120 |
| 45 S 20 | 1.0727 | 80–120 | |
| Aciers pour trempe et revenu | C 45 | 1.0503 | 60–70 |
| 40 Mn 4 | 1.1157 | 60–70 | |
| 36 NiCr 6 | 1.5710 | 60–70 | |
| 34 CrNiMo 6 | 1.6582 | 50–65 | |
| 42 CrMo 4 | 1.7225 | 50–65 | |
| Aciers pour roulements | 100 Cr 6 | 1.3505 | 35–50 |
| 100 CrMn 6 | 1.3520 | 35–50 | |
| Aciers à ressorts | 65 Si 7 | 1.5028 | 45–60 |
| 50 CrV 4 | 1.8159 | 45–60 | |
| Aciers à outils | C 125 W | 1.1563 | 40–60 |
| C 75 W | 1.1750 | 40–60 | |
| Aciers à outils pour travail à froid | 125 Cr 1 | 1.2002 | 40–50 |
| X 210 Cr 12 | 1.2080 | 30–40 | |
| X 155 CrVMo 12 1 | 1.2379 | 30–40 | |
| X 42 Cr 13 | 1.2083 | 35–45 | |
| X 165 CrV 12 | 1.2201 | 30–45 | |
| 100 CrMo 5 | 1.2303 | 30–50 | |
| X 32 CrMoV 3 3 | 1.2365 | 45–60 | |
| 45 WCrV 7 | 1.2542 | 40–50 | |
| Aciers à outils pour travail à chaud | 56 NiCrMoV 7 | 1.2714 | 40–50 |
| Aciers rapides | S 6-5-2-5 (E Mo5 Co5) | 1.3243 | 35–45 |
| S 2-10-1-8 (M 42) | 1.3247 | 35–45 | |
| S 6-5-2 (DMo5) | 1.3343 | 35–45 | |
| Aciers pour soupapes | X 45 CrSi 9 3 | 1.4718 | 30–45 |
| X 45 CrNiW 18 9 | 1.4873 | 30–40 | |
| Aciers résistants au fluage | X 20 CrMoV 12 1 | 1.4922 | 10–30 |
| X 5 NiCrTi 26 15 | 1.4980 | 10–30 | |
| Aciers réfractaires | X 10 CrSi 6 | 1.4712 | 15–25 |
| X 10 CrAl 18 | 1.4742 | 15–25 | |
| X 15 CrNiSi 25 20 | 1.4841 | 15–25 | |
| Aciers inoxydables | X 5 CrNi 18 10 (AISI 304) | 1.4301 | 30–40 |
| X 6 CrNiMoTi 17 12 2 (AISI 316Ti) | 1.4571 | 30–40 | |
| Acier moulé | GS-38 | 1.0420 | 40–60 |
| GS-60 | 1.0558 | 40–60 | |
| Fonte grise et fonte ductile | GG-15 | 0.6015 | 30–60 |
| GG-30 | 0.6030 | 30–60 | |
| GGG-50 | 0.7050 | 30–60 | |
| GTW-40-05 | 0.8040 | 30–60 | |
| GTS-65-02 | 0.8165 | 30–60 | |
| Cuivre et laiton | E-Cu58 (Cu-ETP) | 2.0065 | 100–400* |
| CuZn 31 Si 1 | 2.0490 | 100–400* | |
| Bronzes d'aluminium | CuAl 8 | 2.0920 | 35–50 |
| CuAl 10 Fe 3 Mn 2 | 2.0936 | 35–50 | |
| Bronzes à l'étain | CuSn 6 | 2.1020 | 80–150 |
| CuSn 6 Zn 6 | 2.1080 | 80–150 | |
| Bronze rouge (pièces moulées) | G-CuSn 10 Zn | 2.1086 | 50–100 |
| G-CuSn 5 ZnPb | 2.1096 | 50–100 | |
| Alliages de nickel | NiCr 20 TiAl | 2.4631 | 10–25 |
| Aluminium et ses alliages | Al 99,5 | 3.0255 | 80–800* |
| AlMgSiPb | 3.0615 | 80–800* | |
| G-AlSi 5 Mg | 3.2341 | 80–800* | |
| Titane et ses alliages | Ti 99,5 (Grade 1) | 3.7025 | 10–20 |
| TiAl 6 V 4 | 3.7165 | 10–20 | |
| Thermoplastiques | PVC | – | 100–400 |
| Teflon, Hostalen T | – | 100–400 | |
| Composites | Resitex | – | 50–300 |
| Novotex | – | 50–300 |
* Aluminium, cuivre et laiton : les fabricants de lames indiquent jusqu'à plusieurs centaines de m/min. Les scies à ruban métal courantes plafonnent à 80–144 m/min ; réglez donc votre scie sur sa vitesse maximale.
Bonjour, nous ne proposons une denture aussi fine (TPI 14/18) qu'en épaisseur 0,5 mm, concrètement sous la référence EPIC GP 1140 × 13 × 0,5 mm TPI 14/18. Nous vous recommandons cependant plutôt d'essayer le ruban EPIC GP 1140 × 13 × 0,65 mm TPI 10/14. Pour la Parkside PBM 1100 B2, les dentures TPI 10/14, 8/12 ou 6/10 sont généralement utilisées. Entre nous : le TPI 14/18 est une denture très fine, adaptée surtout aux sections très fines. Idéalement, environ 6–12 dents doivent se trouver simultanément dans la coupe. S'il y en a 20, par exemple, des bris de dents surviennent fréquemment.
Avec le TPI 14/18, l'optimum est : un matériau plein jusqu'à environ 10 mm de diamètre, et pour les profilés, des épaisseurs de paroi d'environ 2 mm.
Attention, par exemple, lors de la sortie d'un tube carré (ex: 30 × 30 mm) : à la fin, vous coupez soudainement la section pleine de 30 mm, ce qui fait que vous avez rapidement 20 dents en prise.
Le bon choix de la denture peut vous faire économiser beaucoup de temps et d'argent. Nous vous recommandons donc de tester et comparer plusieurs dentures.
Si vous nous indiquez les dimensions que vous coupez, nous nous ferons un plaisir de vous recommander la denture appropriée.
Cordialement
Votre équipe Dudr Saw